

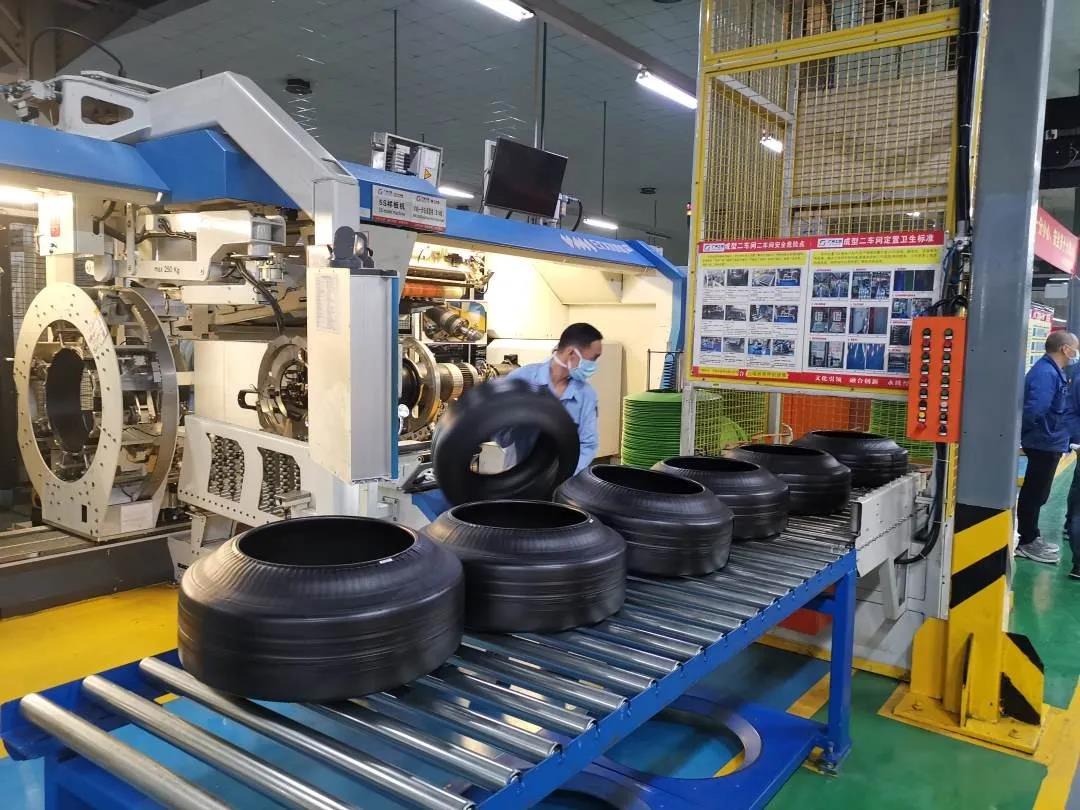
タイヤ製造用コンベアシステム
生タイヤと完成タイヤは同じように取り扱うことはできません
タイヤ工場では、生タイヤが硬化するまでに時間がかかりすぎたり変形したり、完成したタイヤが検査機の間で列をなしたり、サイズ変更のためにコンベア、ガイド、選別レーン全体で繰り返し調整が必要になったりすると、生産量が減少する。
物質の流れは通常、以下を通過します。
タイヤ製造 → グリーンタイヤの識別と保管 → 加硫 → 冷却 → 検査 → 等級分けと選別 → 倉庫
コンチネンタル社は、製造工程において、成形、加硫、最終品質管理をそれぞれ独立した段階として位置付けています。完成したタイヤは、倉庫に出荷される前に、目視検査、X線検査、均一性検査を受ける場合があります。各段階には、それぞれ異なるコンベア機能が必要です。
硬化前と硬化後の流量を制御する
未加硫タイヤは、加硫工程で最終的な強度と形状がまだ得られていない状態です。そのため、トレッド、ビード、サイドウォールを歪ませないよう、適切な接触、安定した支持、そして確実な移動を行う必要があります。
硬化後はタイヤの取り扱いがより頑丈になるが、ラインは依然として以下の条件を維持しなければならない。
- タイヤのサイズと仕様の識別。
- 試験装置における正しい向き。
- 合格品、不合格品、再加工品のタイヤの分離。
- 検査前に管理された蓄積を行う。
- 適切な仕分けレーンまたは保管レーンへの経路設定。
タイヤの有効範囲と機械サイクルは大きく異なる場合があります。現在の乗用車用タイヤ製造プラットフォームは、13~24インチタイヤグリーンタイヤの直径は最大900 mm、公開されたサイクルタイム37秒205/55R16構造の1つと42秒215/65R16構造の場合。記載されているサイズ変更時間は最大で8分または18分必要な変更内容に応じて異なります。これらは機械固有の数値ですが、コンベアの容量と調整範囲が、単一の公称サイズではなく、実際のタイヤのマトリックスに基づいて決定される必要がある理由を示しています。
37秒のビルドサイクルでは、出力は約1時間あたり97本の緑色のタイヤ硬化供給の10分間の中断は、約16本のタイヤ管理された保管または経路変更が必要となる。保管方法は、タイヤの識別情報を維持し、未加硫製品の損傷を避けるものでなければならない。
タイヤ工場全体におけるコンベアソリューション
CSTRANSは以下を設定できます。
- 生タイヤの搬送および制御された支持のためのベルトコンベア。
- 建物、保管場所、養生場所の間で、部材を持ち上げて回転させ、移送する。
- 加硫済みタイヤおよびリジッドキャリア用のローラーコンベア。
- 冷却および検査前の蓄積ゾーン。
- バーコードまたはRFID追跡インターフェース。
- 目視検査、X線検査、均一性検査のための経路設定。
- 合格品、再加工品、不合格品のタイヤを仕分けるためのレーン。
- 床面積が限られている場合は、らせん状または昇降式のコンベアが適しています。
均一性検査では、振れ、膨らみ、へこみなどを測定するため、コンベアは識別情報や向きを失うことなく、各タイヤを検査ステーションに一貫して搬送する必要があります。
CSTRANSは、タイヤの直径、幅、重量、生タイヤか加硫タイヤか、機械のサイクル数、切り替えマトリックス、許容接触点、および必要な保管量に基づいてシステムを設計します。その結果、機械間の単なるベルトやローラーラインではなく、制御されたタイヤの流れが実現します。


